Gridfinity-Schubladenorganizer für schwere Fräswerkzeuge selbst bauen
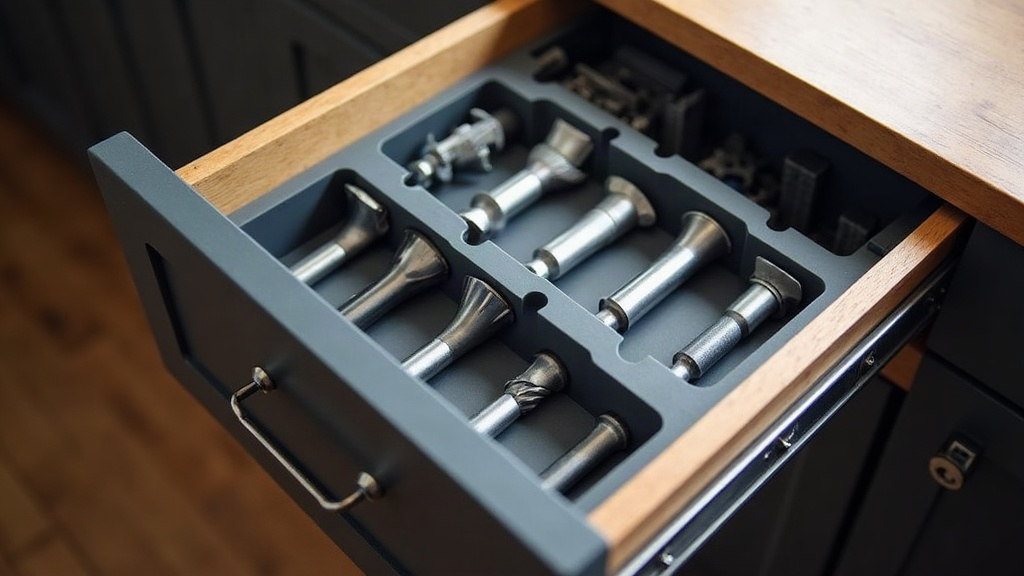
Wer regelmäßig mit schweren Fräswerkzeugen arbeitet, kennt das Problem genau: Die Standard-Gridfinity-Einsätze aus dem Netz sind fast immer für leichte Handwerkzeuge oder kleine Bits gedacht. Bei massiven Fräsern mit ordentlich Gewicht und den Vibrationen, die beim Rausnehmen oder Reinlegen entstehen, geben sie einfach nach. Mit ein paar gezielten Anpassungen lässt sich das beliebte Gridfinity-System aber problemlos für schwere Maschinenfräser maßschneidern, stabil, rutschfest und trotzdem platzsparend.
Warum Gridfinity auch für schwere Fräser funktioniert
Gridfinity bietet durch sein modulares Rastermaß von 42 × 42 mm und die standardisierten Baseplates eine Grundlage, die sich ziemlich flexibel an individuelle Werkzeuge anpassen lässt. Der Vorteil gegenüber klassischen Schaumstoffeinlagen liegt auf der Hand: Module lassen sich jederzeit umstellen, erweitern oder austauschen, sobald sich der Werkzeugbestand ändert. Bei Schaumstoff müsste man meist die ganze Einlage neu zuschneiden.
Bei schweren Fräswerkzeugen, etwa Schaftfräsern ab 16 mm Durchmesser, Walzenstirnfräsern oder HSK-Aufnahmen, kommt es jedoch auf drei Dinge an:
- Wandstärke und Infill des 3D-Drucks
- Stabile Verankerung am Baseplate-Raster
- Schutz der Schneiden vor Beschädigung und gegenseitigem Kontakt
Die richtigen Druckeinstellungen wählen
Ein Standard-Gridfinity-Druck mit 15 % Infill reicht für schwere Fräser nicht aus, das zeigt sich spätestens, wenn das erste Modul unter Last reißt. Empfehlenswert sind:
- Material: PETG oder ASA statt PLA. Beide sind deutlich schlagzäher und hitzebeständiger, was in Werkstätten mit schwankenden Temperaturen (Sommer in der Garage, kalte Werkstatt im Winter) spürbar einen Unterschied macht
- Infill: mindestens 40–60 %, bei sehr schweren Werkzeugen über 300 g besser mit Gyroid-Muster, weil die Last dann gleichmäßiger verteilt wird
- Wandstärke: 4–6 Außenwände statt der üblichen 2–3, vor allem an den Bohrungswänden für die Fräserschäfte
- Schichthöhe: 0,2 mm, ein guter Kompromiss zwischen Druckzeit und Festigkeit
Bohrungsdurchmesser korrekt bemessen
Der häufigste Fehler bei selbst entworfenen Organizern? Eine zu enge oder zu lockere Passung. Als Faustregel gilt:
- Bohrungsdurchmesser = Schaftdurchmesser + 0,3–0,4 mm Spiel für PETG-Druck
- Bei konischen Aufnahmen (zum Beispiel Morsekegel) zusätzlich eine Fase am oberen Rand einplanen, damit sich der Fräser leicht einsetzen lässt und nicht verkantet
- Bodentiefe der Bohrung mindestens 20–25 mm, sonst kippen schwere Fräser leicht zur Seite
Ein Testdruck mit nur einem Modul lohnt sich fast immer, bevor man das komplette Schubladenlayout in Auftrag gibt. Die 20 Minuten Druckzeit sparen am Ende oft mehrere Stunden Nacharbeit.
Gewicht und Stabilität in der Schublade
Schwere Fräser bringen pro Fach schnell mehrere hundert Gramm auf die Waage, bei einem größeren HSK-Werkzeug kann das locker über 500 g sein. Damit sich die Gridfinity-Module nicht verschieben:
- Baseplates mit Schrauben oder doppelseitigem Klebeband am Schubladenboden fixieren
- Module zusätzlich mit dem Gridfinity-Magnetsystem (6 × 2 mm Magnete) verriegeln
- Schwere Einsätze möglichst in der Schubladenmitte platzieren, damit die Schublade beim Öffnen nicht verkantet
Layout-Beispiel für eine Fräserschublade
Ein Layout, das sich in der Praxis bewährt hat, für eine 7×4-Baseplate-Schublade:
- Vorderer Bereich: kleine Schaftfräser (6–12 mm) in Einzelbohrungen, 1×1-Module
- Mittlerer Bereich: mittelgroße Fräser (14–20 mm) mit verstärkten 2×1-Modulen
- Hinterer Bereich: schwere Walzenstirnfräser oder HSK-Werkzeuge in 2×2- oder 3×2-Trägern mit zusätzlicher Bodenverstärkung
Beschriftungsfelder direkt im CAD-Modell einplanen, etwa mit Fusion 360 oder dem Gridfinity-Generator, erspart späteres Etikettieren mit Klebeband und sorgt für deutlich mehr Übersicht in der Schublade.
Werkzeuge und Software für den Entwurf
Für individuelle Anpassungen eignen sich:
- Gridfinity Generator (parametrisch, kostenlos) für schnelle Grundformen
- Fusion 360 oder FreeCAD für individuelle Bohrungsgeometrien und Verstärkungen
- PrusaSlicer/OrcaSlicer mit angepassten Profilen für hohen Infill und mehr Wandlinien
Fazit
Mit angepasster Wandstärke, höherem Infill und präzise bemessenen Bohrungen lässt sich Gridfinity hervorragend für schwere Maschinenfräser einsetzen. Entscheidend sind robuste Materialien wie PETG, eine durchdachte Fixierung der Baseplates und ein Layout, das Gewicht und Werkzeuggröße von Anfang an mitdenkt. Wer sich an diese Punkte hält, bekommt eine Lösung, die auch nach Jahren noch hält, übersichtlich bleibt und sich jederzeit um weitere Module erweitern lässt.